


Temperatura obróbki cieplnej rur stalowych bez szwu DIN 17175 10CrMo910
| Stopień stali | Stopień obróbki cieplnej | Stopień normalizacji | Ruszenie | ||
| Stopień | Numer materiału | Stopień temperatury hartowania | Stopień temperatury odpuszczania | ||
| 10CrMo910 | 1.7380 | 1100 do 850 stopni | - | 900-960 | 700-750 |
Skład chemiczny DIN 17175 10CrMo910
| Norma:DIN 17175 | stopień | Skład chemiczny | |||||
| C | Si | Mn | P,S | Kr | Pon | ||
| 10CrMo910 | 0.08-0.15 | Mniejsze lub równe 0,50 | 0.40-0.70 | Mniejsze lub równe 0.030 | 2.00-2.50 | 0.90-1.20 | |
Właściwość mechaniczna DIN 17175 10CrMo910
| Standard | stopień | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie(%) |
| DIN 17175 | 10CrMo910 | 450-600 | Większe lub równe 280 | Większe lub równe 18 |
Tolerancja wymiarów
| Projekt | Standard | Zakres rozmiarów | Tolerancja | |||
| Średnica zewnętrzna | DIN17175 | Rura stalowa walcowana na gorąco | OD Mniejsza lub równa 100 mm | ± {{0}},75% (min. ± 0,5 mm) | ||
| OD> 100 ~ 320 mm | ± 0.9% | |||||
| Rura stalowa ciągniona na zimno średnica zewnętrzna mniejsza lub równa 120 mm | ± {{0}},6% (min. ± 0,25 mm) | |||||
| Grubość ścianki | DIN17175 | OD Mniejsza lub równa 130 mm | WT Mniejszy lub równy 2Sn | +15%~-10% | ||
| WT > 2Sn~4Sn | +12.5%~-10% | |||||
| WT > 4Sn | ± 9% | |||||
| 130 < OD Mniejsza lub równa 320 mm | WT Mniejszy lub równy 0.05OD | +17.5%~-12.5% | ||||
| {{0}}.05OD < WT Mniejszy lub równy 0,11OD | ± 12.5% | |||||
| WT > 0.11OD | ± 10% | |||||
Test materiału oryginalnego
Na górnym końcu każdego okrągłego lub kwadratowego wlewka należy pobrać cienki arkusz w celu przeprowadzenia próby wytrawiania w celu sprawdzenia, czy górny koniec został odpowiednio przycięty. Badanie ultradźwiękowe można również przeprowadzić na otworze skurczowym, zgodnie z wyborem dostawcy.
Test:
Badanie sprawdzające skład chemiczny
próba hydrostatyczna
Próba rozciągania
Próba udarności z karbem
Próba plastyczności
Próba pierścieniowa
Badania nieniszczące
Flaga rurowa
Wszystkie rury stalowe przekazane do badań i odbioru powinny być oznaczone po lewej i prawej stronie końca rury w odległości 300 mm. Znak jest zwykle liczbą. Rury cienkościenne można stosować także w innych formach.
Właściwości spawalnicze rur bez szwu ze stali stopowej DIN 17175 10CrMo910
Jeśli spawana jest rura ze stali stopowej DIN 17175 10CrMo910, jeśli wybrany zostanie pręt spawalniczy i drut spawalniczy o tej samej wytrzymałości co metal nieszlachetny, plastyczność uzyskanego złącza spawalniczego jest niska, wymagana jest temperatura podgrzewania wstępnego { {2}} stopnia, temperatura podgrzewania jest wysoka, a warunki konstrukcyjne złe; w celu poprawy plastyczności złącza spawanego należy po spawaniu przeprowadzić utrwalanie cieplne w temperaturze 740 stopni przez 3 godziny odpuszczania w wysokiej temperaturze. Jednakże podgrzewanie wstępne w wysokiej temperaturze i odpuszczanie w wysokiej temperaturze przez długi czas powodują wyraźne zmiękczenie SWC.
W przypadku wybrania elektrody i drutu spawalniczego o nieco mniejszej wytrzymałości i lepszej plastyczności temperatura podgrzewania wstępnego zostanie znacznie obniżona (rzeczywista temperatura pracy 250-300 stopni), zmniejszy się również temperatura odpuszczania w wysokiej temperaturze, a czas odpuszczania będzie krótszy skrócony, a stopień 700-720 będzie utrzymywany przez 1H do odpuszczania, co wystarczy do wyeliminowania naprężeń spawalniczych i nie spowoduje mięknięcia strefy wpływu ciepła spawania. Dlatego do spawania rur ze stali stopowej DIN 17175 10CrMo910 powszechnie stosuje się elektrodę r317 i drut spawalniczy h08crmoa.
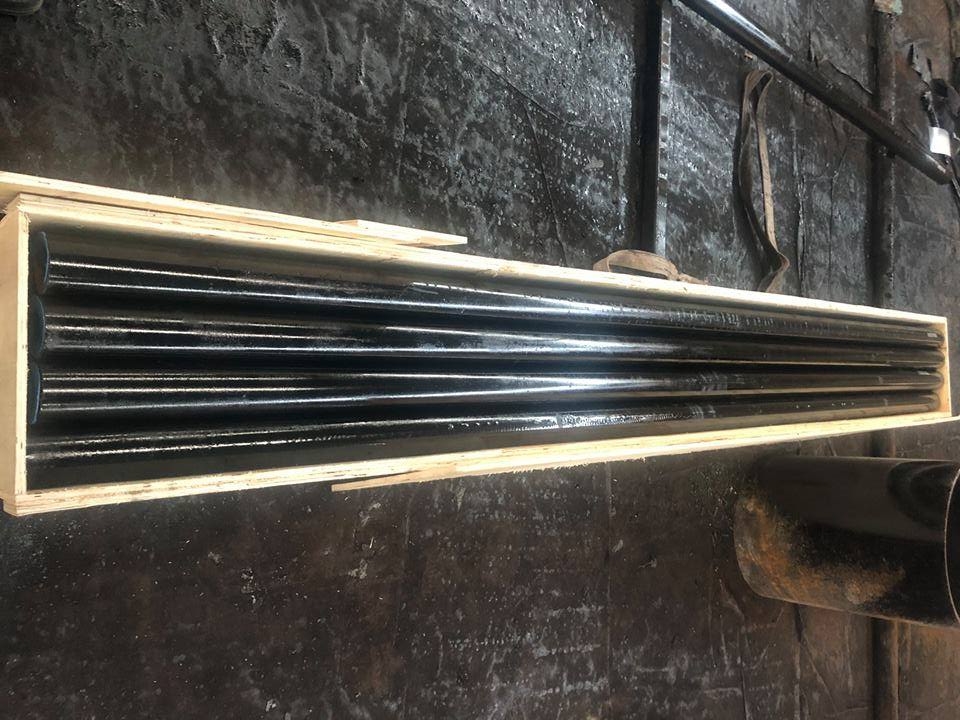
Zdjęcia rur stalowych bez szwu DIN 17175 10CrMo910

Popularne Tagi: temperatura obróbki cieplnej rur stalowych bez szwu din 17175 10crmo910, Chiny temperatura obróbki cieplnej rur stalowych bez szwu din 17175 10crmo910 producenci, dostawcy, fabryka


